Réduire les délais sans sacrifier la qualité ni surcharger les équipes : c'est l'enjeu central de toute démarche d'optimisation des processus en entreprise. Beaucoup de responsables industriels cherchent à accélérer leur production, mais s'attaquent aux mauvaises causes. Ils accélèrent une opération sans voir que l'attente en aval annule le gain. Ils investissent dans un équipement rapide sans traiter le goulot d'étranglement qui suit. Résultat : les délais restent stables, les coûts augmentent, et les équipes s'épuisent. Comprendre où se perdent réellement les heures de production, mesurer les bons indicateurs, puis agir méthodiquement sur les leviers adaptés : voilà ce qui distingue une amélioration durable d'une accélération éphémère. Cet article détaille les mécanismes concrets qui font reculer les délais.
Pourquoi les délais de production s'allongent-ils ?
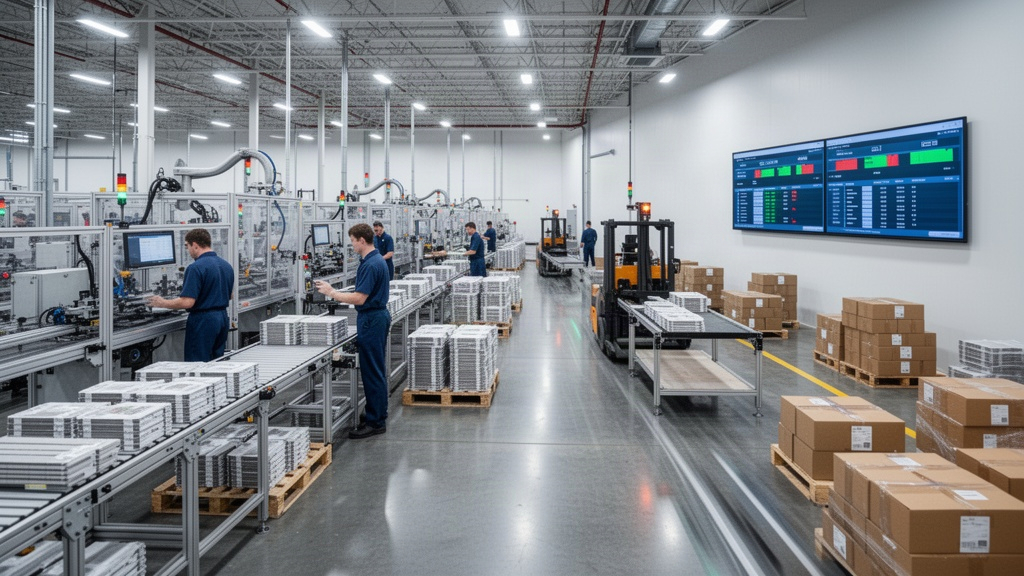
Avant d'agir, il faut comprendre la nature exacte des pertes de temps. Dans la majorité des ateliers et des chaînes de service, le délai de traversée — c'est-à-dire le temps total entre le lancement d'une commande et sa livraison — est bien supérieur à la somme des temps d'opération réels. Les pièces attendent. Les dossiers restent en suspens. Les lots s'accumulent devant une machine saturée. Ces périodes d'inactivité ne sont pas visibles au premier coup d'œil, mais elles représentent souvent la part la plus significative du délai global.
Les causes d'allongement des délais sont multiples et souvent imbriquées. Parmi les plus fréquentes :
- Les stocks intermédiaires qui s'accumulent entre deux postes de travail mal équilibrés
- Les temps de changement de série excessifs lors des transitions entre références produits
- Les pannes d'équipements non anticipées, faute d'une maintenance préventive structurée
- Les reprises et retouches dues à des défauts détectés tardivement dans le flux
- Les transports internes inutiles liés à une implantation des postes mal pensée
- Les erreurs d'information : gammes obsolètes, données de planification incorrectes, consignes ambiguës
Le concept de goulot d'étranglement est ici central. Une seule étape dont la capacité est inférieure au débit des autres suffit à ralentir l'ensemble du flux. Augmenter la vitesse des postes situés en amont d'un goulot ne réduit pas le délai global : cela gonfle l'encours devant l'étape limitante. C'est une erreur fréquente dans les démarches d'amélioration mal ciblées.
La variabilité aggrave ces phénomènes. Quand les temps d'exécution fluctuent d'un opérateur à l'autre, d'un poste à l'autre, les files d'attente se forment de manière imprévisible. La standardisation des modes opératoires est précisément l'un des premiers leviers pour réduire cette variabilité et stabiliser les flux avant d'envisager toute accélération.
Les causes organisationnelles jouent aussi un rôle non négligeable. Des décisions de planification prises en silos, un manque de communication entre les services méthodes, production et supply chain, ou encore des systèmes d'information déconnectés génèrent des retards qui n'ont rien à voir avec la capacité physique des équipements. Diagnostiquer précisément ces causes, c'est la première étape d'une démarche sérieuse.
Comment l'optimisation des processus accélère-t-elle la production ?
L'optimisation des processus repose sur une logique simple : supprimer ce qui ne produit pas de valeur avant de chercher à aller plus vite sur ce qui en produit. Le lean management, développé à partir des pratiques du Toyota Production System, formalise cette approche. Il distingue les activités à valeur ajoutée — celles pour lesquelles le client accepte de payer — des activités sans valeur ajoutée, qu'elles soient nécessaires ou non. Les secondes doivent être réduites, voire éliminées.
La cartographie des flux de valeur (Value Stream Mapping) est l'outil de diagnostic de référence. Elle représente visuellement l'ensemble des étapes de production, des flux de matières et d'informations, en distinguant les temps d'opération des temps d'attente. Sur une cartographie bien réalisée, il n'est pas rare de constater que les temps d'attente représentent une part très majoritaire du délai total. Cette visualisation oriente immédiatement les priorités d'action.
Une fois les sources de gaspillage identifiées, plusieurs leviers peuvent être actionnés. L'équilibrage des postes de travail consiste à répartir la charge de façon homogène sur l'ensemble de la ligne, de sorte qu'aucun poste ne soit saturé pendant qu'un autre attend. La méthode SMED (Single Minute Exchange of Die) cible spécifiquement la réduction des temps de changement de série, en distinguant les opérations réalisables pendant que la machine tourne de celles qui nécessitent un arrêt. Les gains sur ce poste sont souvent rapides et mesurables.
La standardisation des modes opératoires joue un rôle décisif dans la stabilisation des temps de cycle. Formaliser la meilleure façon connue de réaliser une opération réduit la variabilité, facilite la formation des nouveaux opérateurs et crée une base stable pour les améliorations futures. Sans standard, il est impossible de savoir si une variation constatée représente un progrès ou une dérive.
L'automatisation ciblée vient en complément, pas en substitution, de ces démarches. Automatiser un poste sans avoir préalablement stabilisé et simplifié le processus revient à accélérer le désordre. En revanche, une automatisation appliquée à une étape bien maîtrisée, répétitive et identifiée comme goulot peut libérer du débit de façon significative. Les outils numériques — MES, ERP, maintenance prédictive — apportent de la visibilité en temps réel sur les flux et permettent des décisions de planification plus réactives.
Les indicateurs à suivre avant et après les améliorations
Aucune démarche d'amélioration ne peut être évaluée sans mesure. Définir les indicateurs avant la mise en œuvre est une règle non négociable : mesurer après coup avec des métriques choisies en fonction des résultats obtenus revient à biaiser l'analyse. Les indicateurs doivent être définis sur un périmètre précis, avec une méthode de calcul stable, pour que les comparaisons avant/après soient fiables.
Les métriques les plus utiles pour suivre l'évolution des délais de production sont les suivantes :
- Le temps de cycle : durée nécessaire pour produire une unité ou réaliser une opération, mesuré entre le début et la fin d'une étape définie
- Le délai de traversée : temps total entre le lancement d'un ordre de fabrication et la mise à disposition du produit fini, incluant toutes les attentes
- Le taux de rendement synthétique (TRS), calculé selon la formule disponibilité × performance × qualité, qui permet de localiser les pertes sur un équipement
- Le taux de défauts et le taux de retouches, qui mesurent l'impact des non-conformités sur le délai global
- L'encours de production, reflet direct des files d'attente et des déséquilibres entre postes
- Le taux de service : proportion de commandes livrées à la date promise, indicateur de l'impact client des délais internes
Le TRS mérite une attention particulière. Cet indicateur industriel décompose les pertes en trois catégories : les arrêts (disponibilité), les ralentissements (performance) et les défauts (qualité). Cette décomposition oriente directement les actions correctives. Une faible disponibilité pointe vers la maintenance. Une faible performance suggère des problèmes d'approvisionnement, de réglage ou de compétences. Un taux de qualité dégradé renvoie aux procédés et aux contrôles.
Il faut distinguer soigneusement le temps de cycle théorique du temps de cycle réel observé. L'écart entre les deux révèle la part de variabilité et d'aléas non maîtrisés. C'est souvent dans cet écart que se cachent les gains les plus accessibles. Des outils statistiques, comme ceux documentés dans le NIST Engineering Statistics Handbook, permettent d'analyser cette variabilité de façon rigoureuse.
Déployer une démarche durable sans dégrader la qualité
La tentation de généraliser rapidement une amélioration à l'ensemble de la production est forte. Elle est aussi risquée. Une démarche bien conduite commence toujours par un périmètre pilote : un atelier, une ligne, un flux de service délimité, sur lequel les hypothèses peuvent être testées et les résultats mesurés avant toute extension. Ce choix n'est pas une prudence excessive, c'est une condition de la crédibilité des résultats.
L'implication des équipes de terrain n'est pas un accessoire managérial : c'est une condition de réussite. Les opérateurs connaissent les dysfonctionnements réels, les contournements informels, les causes de variabilité que les données ne capturent pas. L'ANACT souligne régulièrement que les démarches d'amélioration conduites sans concertation avec les salariés génèrent des résistances et des effets non anticipés sur les conditions de travail. Associer les équipes dès la phase de diagnostic produit de meilleures solutions et facilite leur appropriation.
La séquence logique d'une démarche robuste suit un cycle itératif : mesurer l'état initial, analyser les causes, tester une solution sur le périmètre pilote, mesurer les effets, corriger si nécessaire, puis standardiser ce qui fonctionne avant de généraliser. Cette logique est celle du cycle PDCA (Plan-Do-Check-Act), référencé dans les normes de management de la qualité publiées par l'AFNOR.
La sécurité des personnes ne doit jamais être sacrifiée à la vitesse. L'INRS rappelle que les modifications d'organisation du travail peuvent créer de nouveaux risques si les interfaces entre postes, les temps de récupération et les charges physiques ne sont pas réévalués. Une automatisation qui supprime une tâche répétitive peut en créer une autre, plus contraignante, si la conception du poste n'est pas repensée globalement.
Enfin, une amélioration non documentée est une amélioration fragile. Standardiser les nouvelles pratiques, former les équipes, mettre à jour les gammes et les instructions de travail : ces étapes transforment un gain ponctuel en performance pérenne. Sans cette consolidation, les processus dérivent progressivement vers leurs anciens équilibres dès que la pression du projet se relâche. La durabilité des gains se construit dans la rigueur de cette phase finale, souvent moins visible mais tout aussi décisive que le diagnostic initial.